Трехшнековый экстудер
Видео
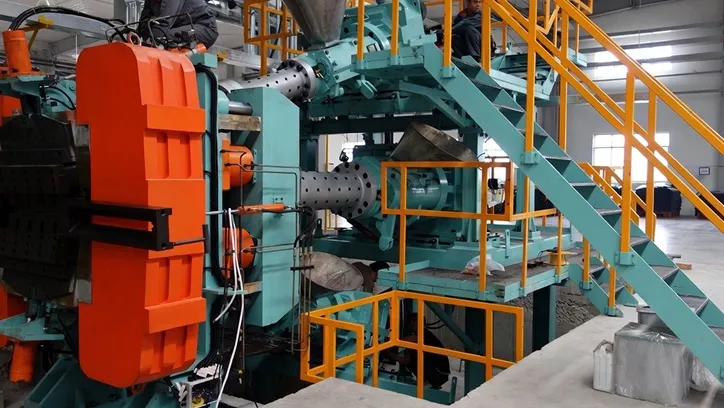
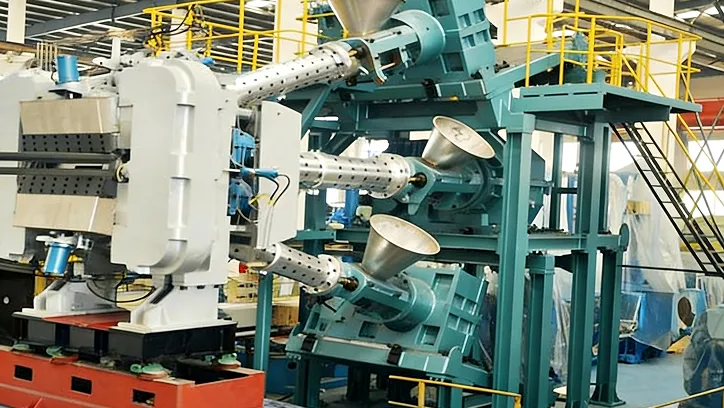
В производстве шин триплексные экструдеры применяются в случаях, когда требуется совмещение трех резиновых смесей в едином профиле. Основное назначение оборудования – это обеспечить формование протектора, боковины и апекса для различных типов шин, включая радиальные шины для легковых автомобилей и легких грузовиков, радиальные шины для грузовых автомобилей и автобусов, диагональные шины, а также шины для внедорожной техники. Экструдер данного типа целесообразно применять на производственных линиях, где предъявляются повышенные требования к точности геометрии профиля, распределению смесей по слоям и стабильности параметров экструзии.
Технические характеристики
| Диаметр шнека (мм) | 90/90/120 | 120/150/150 | 120/150/200 | 200/250/200 |
| Соотношение длинны к диаметру | 14/14/14 | 16/16/16 | 16/16/16 | 16/16/16 |
| Макс. скорость шнека (об/мин) | 60/60/50 | 50/43/43 | 50/43/43 | 33/26/33 |
| Разгрузочное отверстие бункера (мм) | 120x80 / 120x80 / 160x110 | 160x110 / 200x165 / 200x165 | 160x110 / 200x165 / 260x210 | 260x210 / 340x208 / 260x210 |
| Штырьковые ряды | 8/8/10 | 12/10/10 | 12/10/12 | 12/12/12 |
| Штырей в ряд | 6/6/6 | 6/8/8 | 6/8/10 | 10/12/10 |
| Модель экструзионного двигателя | Z4-180-41 / Z4-180-41 / Z4-225-11 | Z4-225-11 / Z4-250-41 / Z4-250-41 | Z4-225-11 / Z4-250-41 / Z4-315-12 | Z4-315-12 / Z4-355-12 / Z4-315-12 |
| Мощность (кВт) | 55/55/110 | 110/220/220 | 110/220/355 | 355/450/355 |
| Зоны циркуляции горячей воды | 10 | 10 | 11 | 13 |
| Общая мощность системы циркуляции горячей воды (кВт) | 144 | 144 | 156 | 180 |
| Макс. производительность (кг/ч) | 360/360/800 | 800/1500/1500 | 800/1500/2600 | 2600/3600/2600 |
| Размеры (Д × Ш × В) (мм) | 4600/2600/3300 | 7400/3600/3800 | 7800/3900/4200 | 9980/5816/6880 |
Функции
- Коэкструзионная головка имеет полностью гидравлическое управление, что обеспечивает плавность операций открывания, закрывания и фиксации в процессе работы.
- Сменные элементы, такие как плита распределительного канала, предформовочная вставка и формующая плита, подбираются в соответствии с техническими требованиями к изделию. Это способствует стабильности геометрических параметров экструдируемого профиля.
- Головка оснащена системой PID-регулирования температуры, автоматически поддерживающей заданный диапазон в ходе производства и обеспечивающей оптимальный температурный режим резиновой смеси для экструзии.