Станок для сборки поршневых пневмобаллонов
Производство поршневых пневмобаллонов
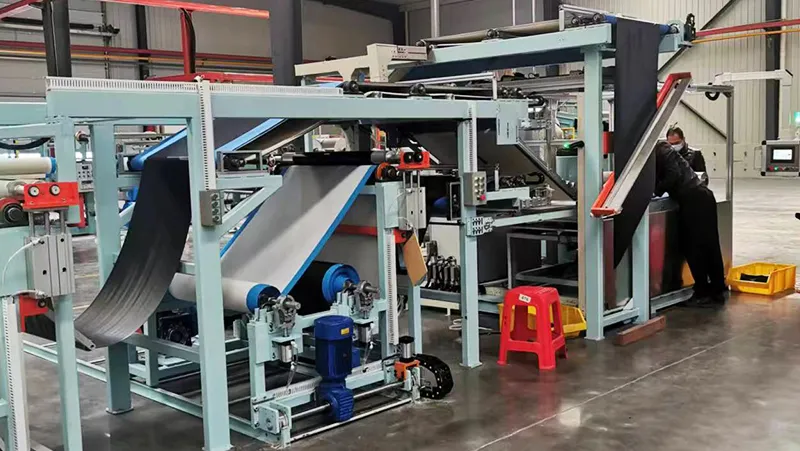
Станок для сборки поршневых пневмобаллонов формирует заготовки корпусов до вулканизации. В состав оборудования входят базовые узлы, такие как станина, шпиндель, стол, прижим и интеллектуальная система контроля с инфракрасными датчиками. Управление оборудованием происходит через система HMI, с помощью которой оператор выбирает спецификацию изделия и ставит нужную формовочную головку, а дальше система самостоятельно настраивает параметры формования и инфракрасные индикаторы под конкретный тип пневмобаллона. Это помогает сократить время переналадки и снизить риск ошибок при настройке.
Инфракрасные индикаторы точно подсказывают оператору, где разместить резиновый лист №1 и слои кордной ткани. Достаточно уложить лист в отмеченную зону и запустить цикл: дальше машина сама выполнит намотку и перенастроит индикаторы для следующего слоя . Цикл повторяют до окончания намотки листа №2. Затем при необходимости задействуют верхний прижимной механизм (если того требует технология производства). Готовое изделие снимают с оснастки продувкой воздухом, что быстро и безопасно для заготовки.
- Размеры (Д × Ш × В): 2800 × 2200 × 2000 мм
- Общая мощность: 7 кВт
- Диапазон диаметров формующей головки: 160–250 мм (требуется замена соответствующей формующей головки)
- Допустимая длинна пневмобаллона: 300–900 мм
- Скорость сборки: 1 шт/мин (автоматический процесс)
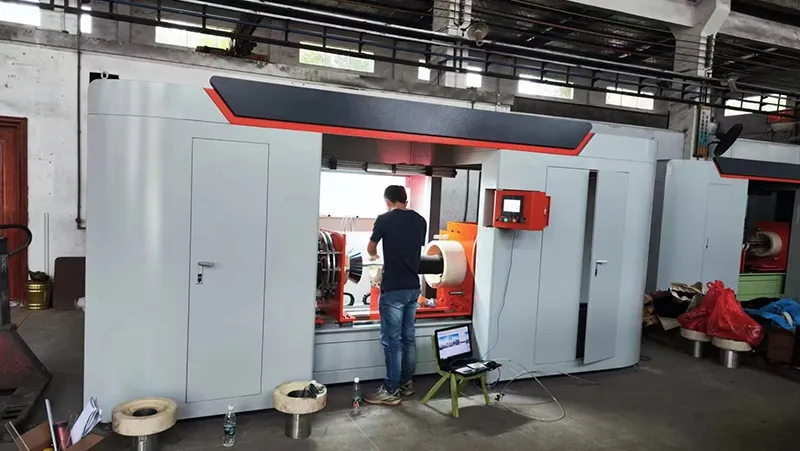
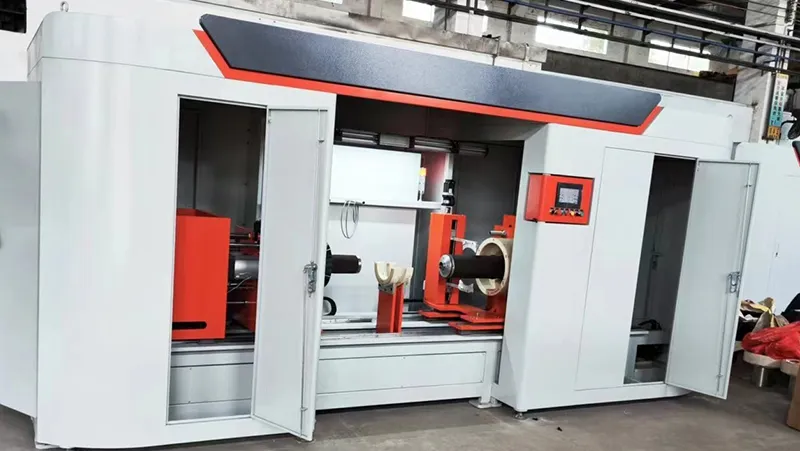
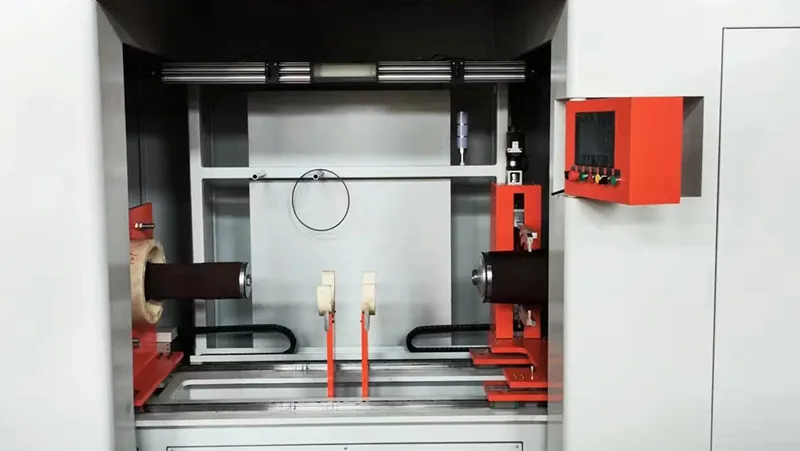
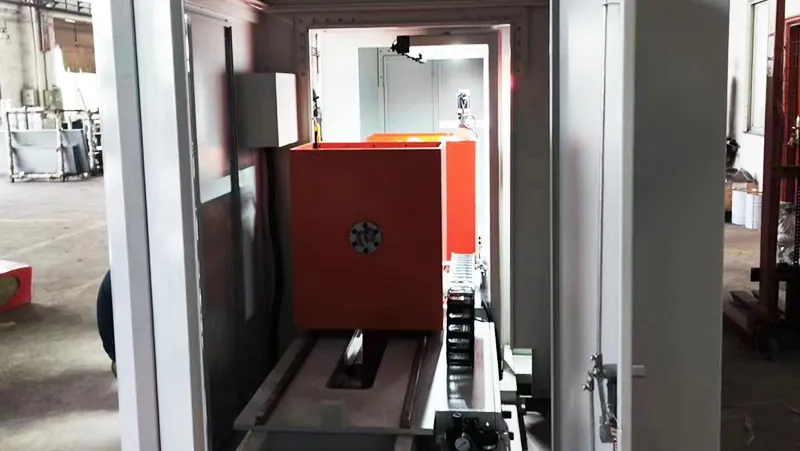
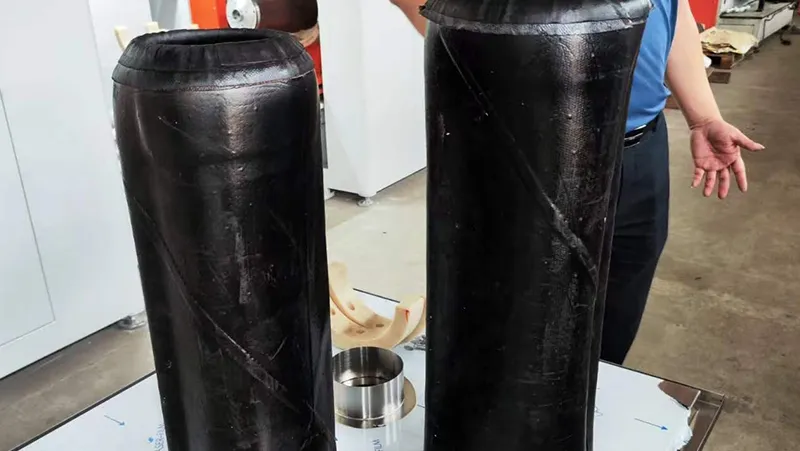
Машина для обработки кромок завершают формирование пневмобаллонов серий M, L и крупный сильфонных моделей. Она выполняет подгибку и отгибку кромок с высокой точностью. Модернизированный механизм и набор сменных головок позволяет работать с широким диапазоном размеров. Управление через HMI позволяет оператору задавать спецификацию, а система сама подтягивает нужные параметры после сброса. От оператора требуется только установить стальные кольца на патроны, разместить заготовку в лотке и запустить цикл. Дальше машина сама автоматически выполнит подгибку и отгибку без дополнительных корректировок, которые должны быть выполнены вручную.
- Размеры (Д × Ш × В): 4700 × 1500 × 2200 мм
- Масса нетто: 1300 кг
- Общая мощность: 6 кВт
- Давление подачи воздуха: 0,7 МПа
- Источник питания: 3 фазы, 4 провода, 380 В
- Диапазон допустимых диаметров формующей головки: 160–230 мм (требуется замена соответствующего лотка)
- Диапазон диаметров стального кольца на малом конце: 123–164 мм
- Диапазон диаметров стального кольца на большом конце: 208–265 мм
- Диапазон допустимых длин пневмобаллонов: 430–900 мм
- Параллельность концов после обработки под углом: ±5 мм
- Точность размеров обоих концов после загибания: ±5 мм
- Точность позиционного управления: ±0,5 мм
- Скорость накачки и сброса давления: 1 шт/мин (автоматический процесс)
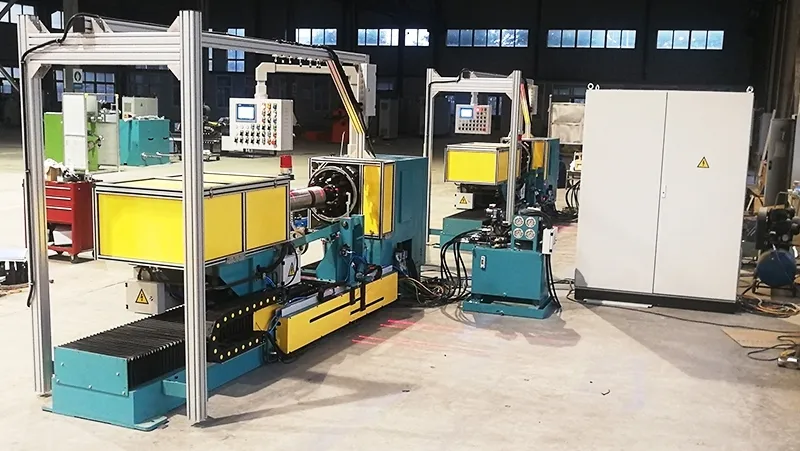
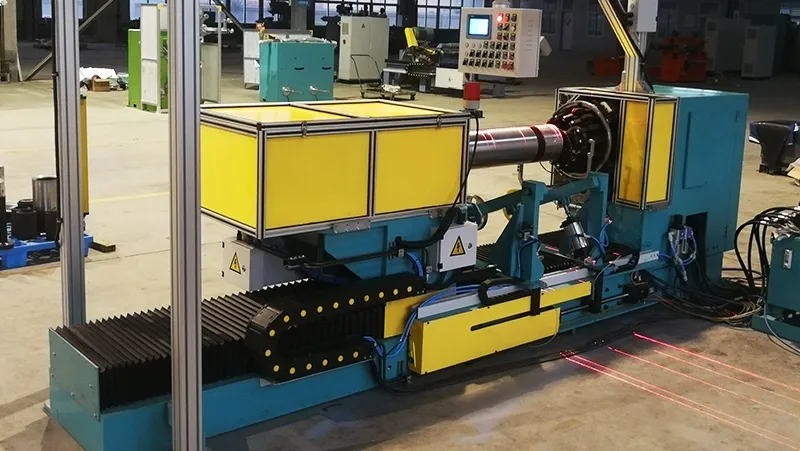
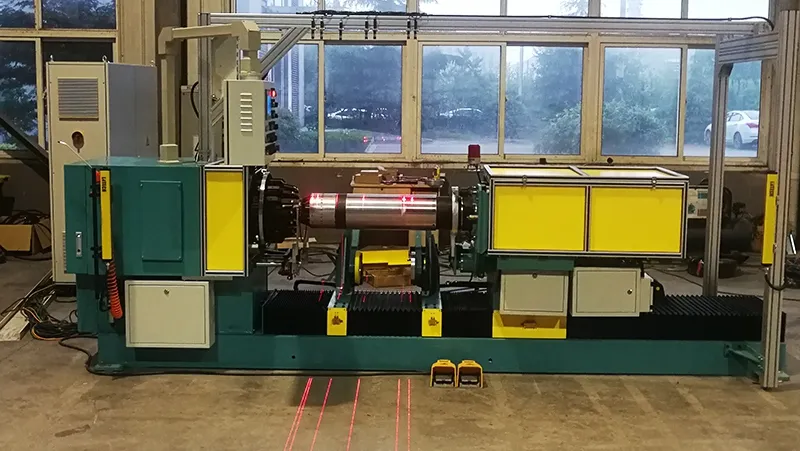
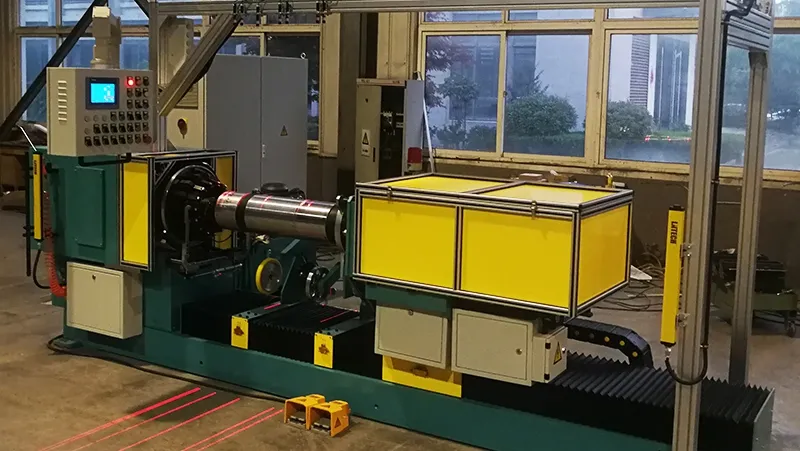
Станки для сборки пневмобаллонов реализуют технологию одностадийной сборки, при которой формирование оболочки и операции подгибки и отгибки выполняются на одном оборудовании. На торцевой части большого диаметра пневмобаллона операция отгибки кромок выполняется совместно механическими роликами и и формовочной головкой двойного подгиба. На торцевой части меньшего диаметра подгибка и отгибка осуществляется с помощью пальцевых пластин и эластичной диафрагмы. Процесс формования дополнительно обеспечивается двумя нижними прижимными роликовыми узлами, создающими усилие за счет пневмо- или гидроцилиндров. Вращение формовочной головки и ее поперечное позиционирование управляются серводвигателями, что позволяет роликам уплотнять резиновые листы и удалять защемленный воздух из межслойного пространства.
- Диапазон диаметров пневмобаллона: 160–240 мм
- Внутренний диаметр стального кольца на большом конце: 209–289 мм
- Внутренний диаметр стального кольца на малом конце: 122,5–170 мм
- Диапазон допустимых размеров большого и малого кольца: 300–800 мм
- Точность диаметра рабочей поверхности: ±0,2 мм
- Время продуктового цикла: 4–8 мин/шт